
Kiến thức người mới in 3D, Kỹ thuật Creator 5 & 5 Pro
Hướng dẫn giảm kéo sợi khi in nhựa PLA
Máy in 3D gặp lỗi kéo sợi (Stringing) nghiêm trọng khi in nhựa PLA, nguyên nhân chủ yếu là do khi đầu phun di chuyển không in, nhựa nóng chảy do trọng lực hoặc áp suất trong khoang đùn đã rò rỉ ra ngoài.
Hiện tượng kéo sợi thường liên quan đến các thông số rút nhựa (Retraction), nhiệt độ in, tốc độ di chuyển hoặc do nhựa bị ẩm.
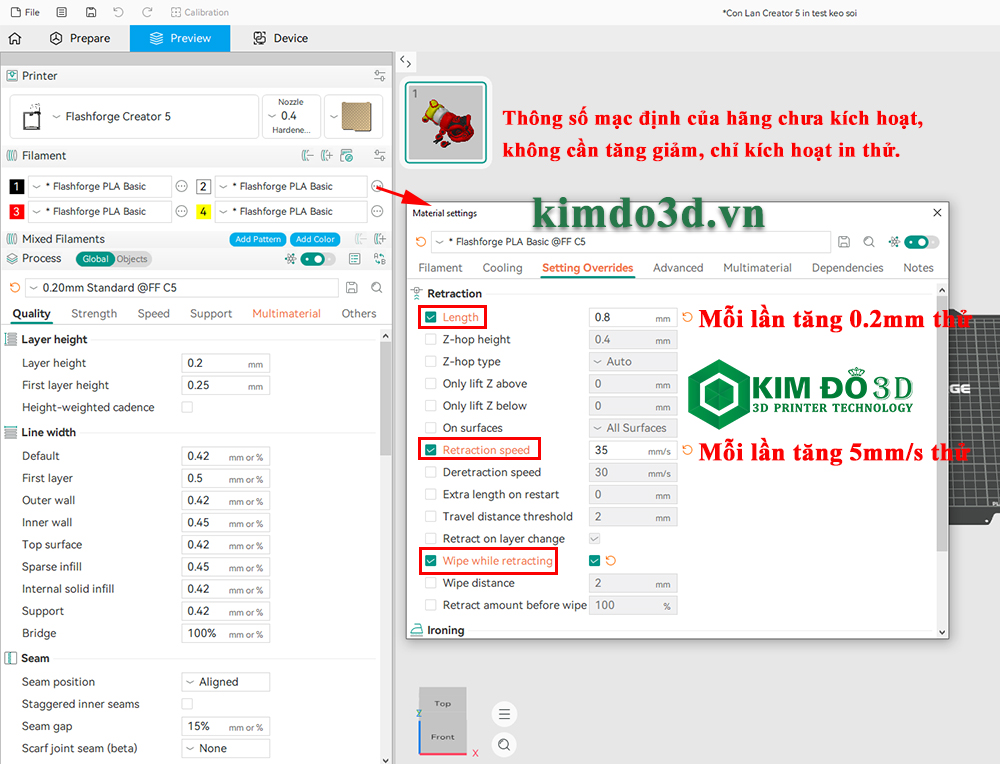
Hãy thực hiện kiểm tra và điều chỉnh theo các bước từ dễ đến khó dưới đây:
1.Điều chỉnh thông số trên phần mềm cắt lớp (Hiệu quả nhất)
Vui lòng mở phần mềm cắt lớp của bạn và điều chỉnh các thông số cốt lõi sau:
- Tăng khoảng cách rút nhựa (Retraction Distance): Bộ đùn trực tiếp thường có khoảng cách rút nhựa mặc định từ 0.5mm – 2.0mm. Nếu bị kéo sợi nặng, bạn có thể tăng dần từng bước 0.2mm (ví dụ từ 1.0mm lên 1.4mm). Lưu ý: Đối với bộ đùn trực tiếp, tuyệt đối không đặt thông số này quá lớn (chẳng hạn vượt quá 3mm), nếu không sẽ dễ gây tắc nghẽn ống dẫn nhựa (throat).
- Tăng tốc độ rút nhựa (Retraction Speed): Khuyến nghị cài đặt trong khoảng 35 – 50 mm/s. Tốc độ quá chậm sẽ không kịp thu nhựa về, còn quá nhanh có thể khiến động cơ bị mất bước hoặc làm mòn/gặm nhựa.
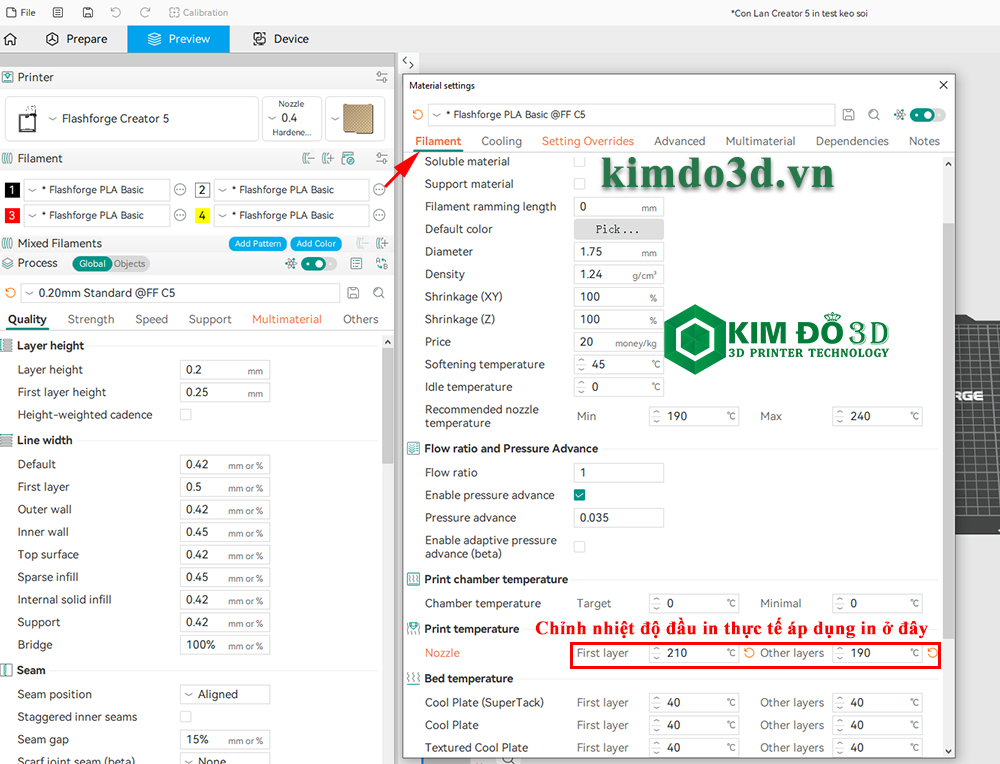
- Giảm nhiệt độ in: Nhiệt độ in tiêu chuẩn của nhựa PLA thường từ 190°C – 210°C. Nếu hiện tại đang để 210°C, hãy thử giảm đi 5°C – 10°C (xuống còn 195°C hoặc 200°C). Nhiệt độ quá cao làm tăng tính chảy lỏng của nhựa, rất dễ gây ra kéo sợi.
- Tăng tốc độ di chuyển không tải (Travel Speed): Tăng tốc độ di chuyển của đầu phun khi không in lên mức 300 – 500 mm/s. Đầu phun di chuyển càng nhanh thì nhựa càng có ít thời gian để rò rỉ ra ngoài.
- Bật tính năng nhấc trục Z (Z-hop): Nếu hiện tượng kéo sợi đi kèm với việc đầu phun cọ xát vào bề mặt mô hình, bạn có thể bật Z-hop (độ cao cài đặt khoảng 0.2-0.4mm). Tuy nhiên, đôi khi Z-hop quá lớn lại làm kích thích kéo sợi nặng hơn, cần tinh chỉnh tùy theo tình hình thực tế.
- Bật tính năng “Lau đầu phun” (Wipe while Retracting): Tính năng này cho phép đầu phun dịch chuyển nhẹ dọc theo đường in trong khi rút nhựa, giúp “lau” phần nhựa thừa ở đầu phun vào vách trong của mô hình.
- Cập nhật Firmware và kiểm tra cấu hình hãng: Đảm bảo máy đang dùng bản firmware mới nhất vì hãng có thể đã tối ưu lại các thông số nạp/xả nhựa.
- Cho máy in tự động cân chỉnh lại “Flow Calibration” trước khi in sản phầm.
2.Kiểm tra xem nhựa có bị ẩm không
Mặc dù PLA không hút ẩm mạnh như Nylon hay PETG, nhưng nếu để lâu trong môi trường ẩm ướt thì vẫn sẽ bị ảnh hưởng. Khi nhựa PLA bị ẩm đi vào đầu phun và gặp nhiệt độ cao, lượng nước bên trong sẽ bốc hơi tạo thành các bong bóng khí nhỏ, “đẩy” nhựa ra khỏi đầu phun, gây ra tình trạng kéo sợi nghiêm trọng kèm theo tiếng nổ lách tách.
- Cách xử lý: Cho cuộn PLA vào hộp sấy nhựa, sấy ở nhiệt độ 50°C – 55°C trong vòng 4 – 8 tiếng, hoặc đổi sang một cuộn nhựa mới tinh vừa bóc seal để in đối chứng.
3.Kiểm tra và bảo trì phần cứng
- Kiểm tra độ mòn của đầu phun: Nếu chiếc Creator 5 này đã in trong một thời gian dài, hoặc từng in các loại nhựa có tính mài mòn cao như nhựa sợi carbon (Carbon Fiber), nhựa phát quang (Glow-in-the-dark), đường kính trong của đầu phun có thể đã bị rộng ra hoặc biến dạng, dẫn đến việc kiểm soát lượng nhựa không còn chính xác. Hãy thay đầu phun mới nếu cần thiết.
- Vệ sinh ống dẫn nhựa và bánh răng đùn: Kiểm tra xem bánh răng của bộ đùn có bị dính vụn nhựa thừa hay không. Nếu bánh răng bị trượt, hành động rút nhựa (retraction) sẽ không thể truyền tải một cách chính xác lên sợi nhựa.