
Kiến thức in 3D, Kiến thức người mới in 3D, Kỹ thuật Creator 5 & 5 Pro
Hướng dẫn giảm kéo sợi khi in nhựa PETG
Khi sử dụng máy in 3D để in nhựa PETG, kéo sợi (Stringing) là một vấn đề rất thường gặp. Bản chất của vật liệu PETG có độ nhớt (bám dính) và tính hút ẩm cao, do đó nó đòi hỏi rất khắt khe về thông số in và môi trường xung quanh.
Để khắc phục tình trạng kéo sợi nghiêm trọng khi in PETG trên Creator 5 / 5 Pro, bạn có thể kiểm tra và điều chỉnh theo các khía cạnh cốt lõi dưới đây. Phương pháp giải quyết thường là điều chỉnh thông số rút nhựa (Retraction) và sấy khô nhựa:
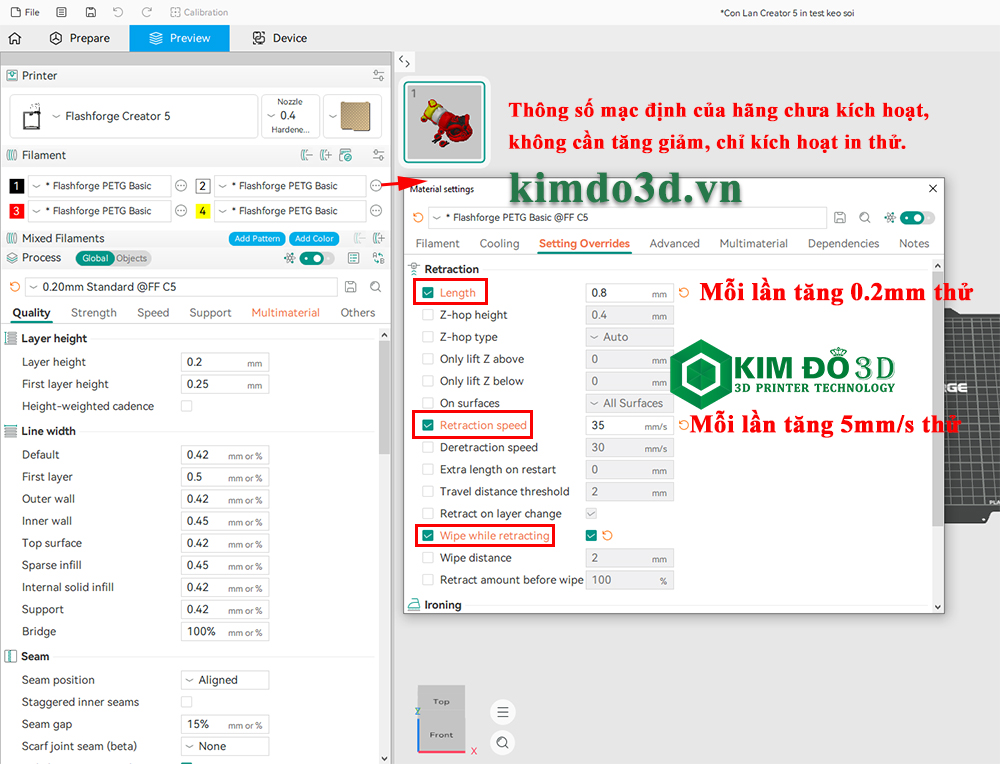
1.Điều chỉnh các thông số cốt lõi (Khuyến nghị sửa đổi trên phần mềm cắt lớp)
- Tăng khoảng cách rút nhựa (Retraction Distance) và tốc độ rút nhựa:
Bộ đùn trực tiếp của Creator 5 thường cần khoảng cách rút nhựa từ 0.8mm đến 2.5mm. Nếu hiện tại bị kéo sợi nặng, bạn có thể tăng dần từng bước 0.2mm.
Tốc độ rút nhựa khuyến nghị cài đặt từ 30 – 50 mm/s. Tốc độ quá chậm sẽ không kịp thu nhựa về, còn quá nhanh có thể khiến sợi nhựa bị trượt.
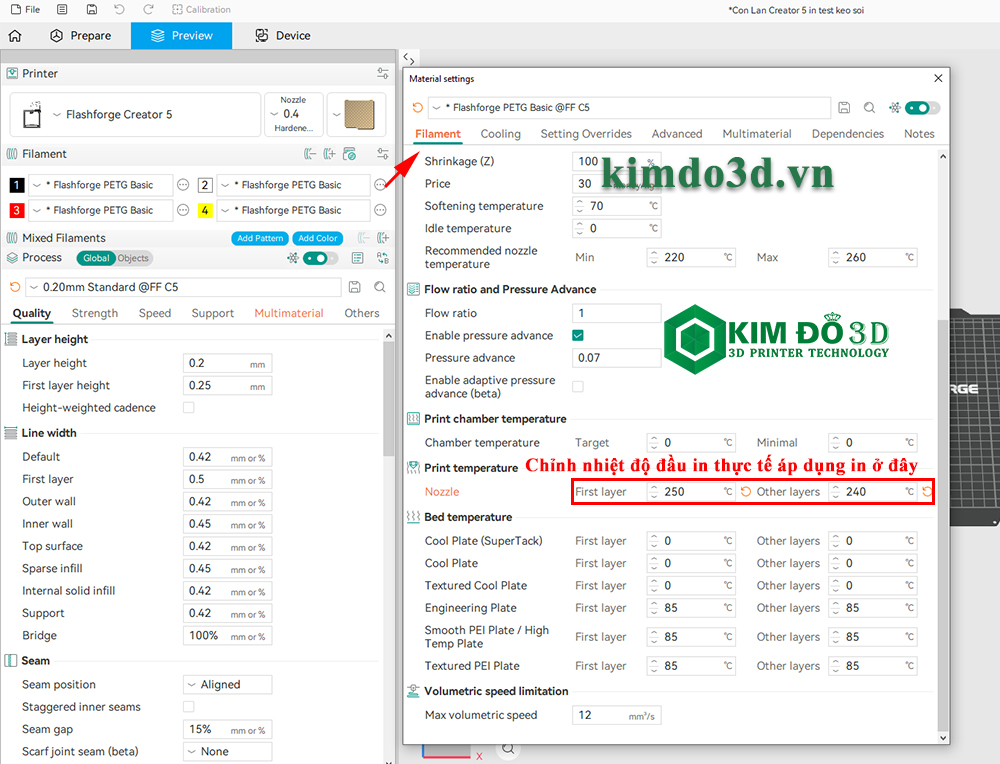
- Giảm nhiệt độ in (Printing Temperature) một cách hợp lý:
Nhiệt độ in thông thường của PETG nằm trong khoảng 230°C – 250°C. Nếu nhiệt độ quá cao, tính chảy lỏng quá mạnh sẽ cực kỳ dễ gây kéo sợi.
Khuyến nghị giảm nhiệt độ dần theo từng bước 5°C, hãy thử nghiệm trong khoảng 235°C – 240°C. - Bật tính năng “Lau đầu phun / Lau vách ngoài” (Wipe while Retracting):
Bật tính năng “Lau” (Wipe) trong phần mềm cắt lớp. Tính năng này giúp đầu phun khi kết thúc một đoạn in và đang rút nhựa sẽ “quẹt” nhẹ vào phần cạnh vách trong của mô hình, để lại lượng nhựa thừa ở vách trong.
- Điều chỉnh tốc độ di chuyển không tải (Travel Speed):
Tăng tốc độ di chuyển của đầu phun khi không in (tốc độ không tải), khuyến nghị cài đặt ở mức 300 – 500 mm/s. Đầu phun di chuyển càng nhanh thì nhựa nóng chảy càng có ít thời gian để rò rỉ ra ngoài tạo thành các sợi kéo.
- Tắt tính năng nhấc trục Z (Z-Hop when Retracting):
Một số cấu hình mặc định sẽ nhấc trục Z khi rút nhựa. Đối với việc in PETG, hành động này ngược lại rất dễ kéo nhựa nóng chảy thành các sợi tơ. Khuyến nghị bạn nên tắt tính năng này.
- Cho máy in tự động cân chỉnh lại “Flow Calibration” trước khi in sản phầm.
2.Kiểm soát nhựa và môi trường bên ngoài
- Sấy khô nhựa một cách nghiêm ngặt (Bước quan trọng nhất):
PETG cực kỳ dễ hút ẩm. Nhựa PETG bị ẩm khi vào đầu phun gặp nhiệt độ cao, lượng nước bốc hơi sẽ tạo ra các bong bóng khí nhỏ và làm tăng áp suất bên trong, dẫn đến hiện tượng chảy rỉ nhựa và kéo sợi nghiêm trọng.
Cách xử lý: Sử dụng hộp sấy nhựa hoặc lò sấy chuyên dụng, sấy ở nhiệt độ 65°C trong hơn 4 – 6 tiếng rồi mới tiến hành in.
3.Quy trình kiểm tra và khắc phục khuyến nghị
(1)Sấy trước: Đảm bảo sợi nhựa đã được sấy khô hoàn toàn.
(2)In mẫu thử: Tải hoặc tạo một “Tháp kiểm tra kéo sợi” (Stringing Test Tower) trong phần mềm cắt lớp.
(3)Kiểm soát nhiệt độ: Tìm ra mức nhiệt độ thấp nhất mà không gây tắc đầu phun và vẫn đảm bảo độ bám dính giữa các lớp tốt nhất.
(4)Điều chỉnh rút nhựa: Dựa trên mức nhiệt độ đã xác định, tăng dần khoảng cách rút nhựa (Retraction Distance) cho đến khi hiện tượng kéo sợi biến mất.